
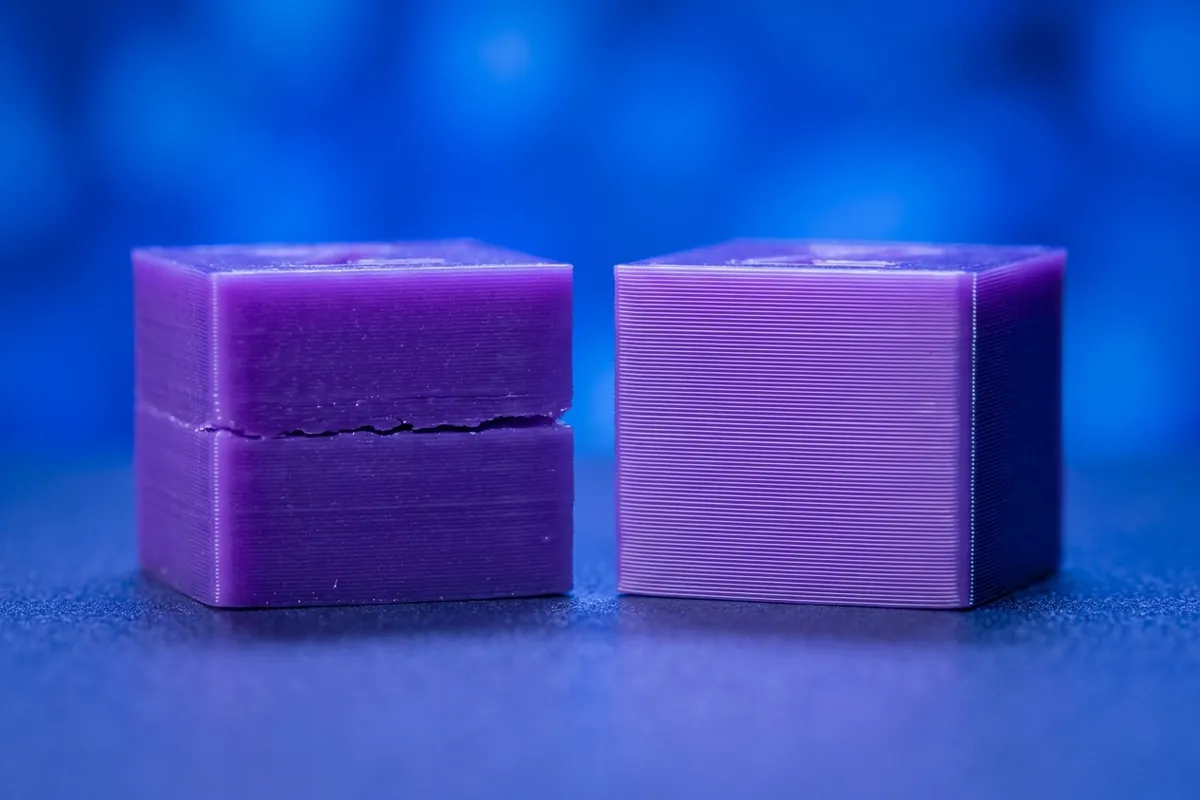
Як виглядає
Є два різні сценарії, і лікують їх по-різному.
Розшарування під час друку. Деталь «розходиться» по горизонтальній лінії, верхня частина зсувається або лишається у ванні, на боці видно щілину чи сходинку. Іноді шари тримаються лише на тонкій плівці.
Тріщини після постобробки. Деталь пройшла друк без помилок, а потім з’явились дрібні тріщини після мийки, на сонці чи в лампі для дозасвічування, або вона ламається від легкого натиску.
Власники пишуть: «шари розходяться», «тріскається смола», «деталь крихка», «розсипалась після дозасвічування».
Чому так буває
Розшарування під час друку (за Formlabs):
- Різка зміна площі між шарами. Великий шар відривається від меншого. Це залежить від орієнтації моделі.
- Висячі ділянки без підтримок.
- Присоски. Порожнина без отвору тримає вакуум і відриває шар. Див. статтю про порожнисті моделі.
- Пауза від години і більше.
- Зношена ванна, нещільна платформа, брудна оптика, уламки у ванні.
- Холодна смола. За Siraya Tech, більшість смол працює краще за температури 20–25 °C, а холодна твердне нерівномірно і дає внутрішню напругу.
Тріщини після друку:
- Надто довга мийка в IPA. Anycubic: десять хвилин у спирті — надто довго, а Siraya Tech пише, що передержка може дати мікротріщини.
- Вологість чи залишки рідини. Anycubic і Siraya Tech радять висушити деталь перед дозасвічуванням, особливо після водомийних смол.
- Перетримка в лампі. За Formlabs, перетримані деталі стають крихкими.
- Тонкі стінки. Anycubic радить стінки не тонші за 1–1,5 мм: тонші частіше тріскаються.
- Смола всередині порожнини. Рідка смола чи спирт у порожнині тисне зсередини; Anycubic прямо пише, що без отворів це може призвести до тріщин після затвердіння.
Що зробити
Безпека. Працюйте в нітрилових рукавичках і захисних окулярах, у провітрюваному приміщенні. Не зливайте смолу й забруднений спирт у каналізацію. Статтю про безпеку роботи зі смолою варто прочитати перед усім іншим.
Якщо шари розходяться під час друку:
- Змініть орієнтацію. Нахиліть модель, щоб різниця площі між сусідніми шарами була меншою (Formlabs). Siraya Tech радить нахил 15–45°, але у статті цифри розходяться (15–30° і 25–35°), тож підберіть значення пробою.
- Додайте підтримки під вільно висячі ділянки. Принципи в статті про підтримки.
- Приберіть присоски: додайте отвори в порожнини, див. статтю про порожнисті моделі. На Formlabs Form 4 увімкніть «Cup Mitigation Enabled» у редакторі параметрів друку.
- Не ставте друк на паузу. Усуньте помилки, які його зупиняють, і приберіть причину ще до старту (Formlabs).
- Прогрійте смолу до 20–25 °C. Siraya Tech радить дати смолі постояти близько 30 хв у теплі перед друком.
- Огляньте плівку і ванну. Профільтруйте смолу, зніміть уламки, замініть зношену плівку (див. статтю про FEP-плівку та про деталь у ванні).
- Затягніть платформу так, щоб вона не гойдалась. На Form 4 Formlabs радить повернути затяжку на півоберта шестигранним ключем 4 мм; на інших принтерах дивіться інструкцію виробника.
- Протріть оптику: скло чи екран, плівку. Дрібна пляма смоли на екрані дає діри та слабкі шари.
- Перегляньте час засвічування. Siraya Tech радить міняти його кроком 0,5–1 с, а для базових шарів наводить 30–40 с на шар і 6–8 базових шарів для своїх смол (приклад, ваші значення беріть з таблиці виробника і з тест-моделі; див. статтю про час засвічування).
Якщо деталь тріскається після друку:
- Скоротіть мийку. IPA від 95 %, 3–5 хв для Anycubic і 2–5 хв для Siraya Tech. Водомийні смоли не мочіть довше, ніж пише виробник (Anycubic Water-Wash Resin+: не більше 30 хв; Siraya Simple Resin: не більше 30 с).
- Висушіть деталь повністю до дозасвічування. Siraya Tech радить обдув стисненим повітрям; Anycubic радить не сушити мокру деталь феном через ризик пожежі від спирту.
- Дозасвічуйте за технічним листом смоли. Наприклад, для Anycubic Standard Resin V2 виробник вказує 405 нм, 3 хв, 18–30 °C, а для Siraya Tech Fast ABS-like — 1–2 хв під УФ 395–405 нм (дані з каталогу).
- Розкрийте порожнини: просвердліть отвір чи промийте всередині і висушіть перед дозасвічуванням.
- Збільште товщину стінок до 1–1,5 мм і більше, а для великих деталей — 2–3 мм (Siraya Tech для порожнистих).
- Перевірте термін придатності смоли. Formlabs: старіла смола втрачає фотореактивність і може давати помилки; перевіряйте номер партії та в’язкість.
| Ознака | Найімовірніше | Що перевірити спершу |
|---|---|---|
| Щілина по лінії, верх зсунуто | розшарування в друці | орієнтація, підтримки, пауза, платформа |
| Дрібна мережа тріщин після мийки | передержка в IPA чи вологість | час мийки, сушіння |
| Деталь крихка, жовтіє | перетримка в лампі | час дозасвічування |
| Тріщина біля порожнини | смола всередині | отвори для зливу |
Якщо не допомогло
- Смола за природою крихка. Стандартні, високотемпературні та жорсткі смоли тріскаються легше, ніж ABS-подібні чи міцні (за досвідом спільноти; Siraya Tech описує стандартну смолу як крихку). Для деталей під навантаження перегляньте тип смоли, див. хаб про смоли.
- Проблема лише в одній смолі. Звіряйтесь з таблицею виробника для вашого принтера, а не з сусідом.
- Оптика чи платформа несправні. Для Formlabs, якщо проблема лишається, діагностичні логи й номер партії смоли потрібні в підтримці. Для інших виробників приготуйте фото й параметри.
- Деталь важлива. Тріснуту деталь не латайте, якщо від неї залежить безпека.
Якщо питання лишається, опишіть принтер, смолу, висоту шару, час засвічування, час мийки і час дозасвічування в обговоренні вашого принтера.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
Чим розшарування під час друку відрізняється від тріщин після постобробки?
Розшарування (delamination) виникає під час друку: затверділі шари відділяються один від одного, і Formlabs пов’язує це з орієнтацією, підтримками, паузами, зношеною ванною, нещільною платформою та брудом на оптиці. Тріщини на готовій деталі частіше з’являються після надто довгої мийки, вологи всередині, перетримки в дозасвічуванні чи тонких стінок.
Скільки часу можна тримати деталь у спирті?
Згідно з Anycubic, відмочування 3–5 хв — межа, а десять хвилин вже надто довго. Siraya Tech радить 2–5 хв для звичайних смол, а для водомийної Simple Resin не більше 30 с. Для вашої смоли звіряйтесь з таблицею виробника.
Чи завжди довше дозасвічування міцніше?
Ні. Formlabs попереджає, що перетримані деталі можуть бути крихкими, а для деяких смол час понад оптимум не додає властивостей і лише жовтить деталь. Беріть час і температуру з технічного листа смоли.
Чи можна склеїти тріснуту деталь?
Косметичну тріщину іноді заклеюють краплею тієї самої смоли з локальним дозасвічуванням (за досвідом спільноти). Це не відновлює міцність. Якщо деталь несе навантаження, надрукуйте нову.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- store.anycubic.com/products/standard-resin-v2
- formlabs.com/support/Delamination
- formlabs.com/support/Cupping-Blowout
- formlabs.com/blog/how-to-post-cure-3d-prints
- formlabs.com/support/Resin-Care
- store.anycubic.com/blogs/3d-printing-guides/resin-prints-cracking
- store.anycubic.com/blogs/3d-printing-guides/user-guide-for-anycubic-water-washable-resin
- siraya.tech/blogs/news/resin-printing-warping
- siraya.tech/blogs/news/how-to-clean-resin-prints