
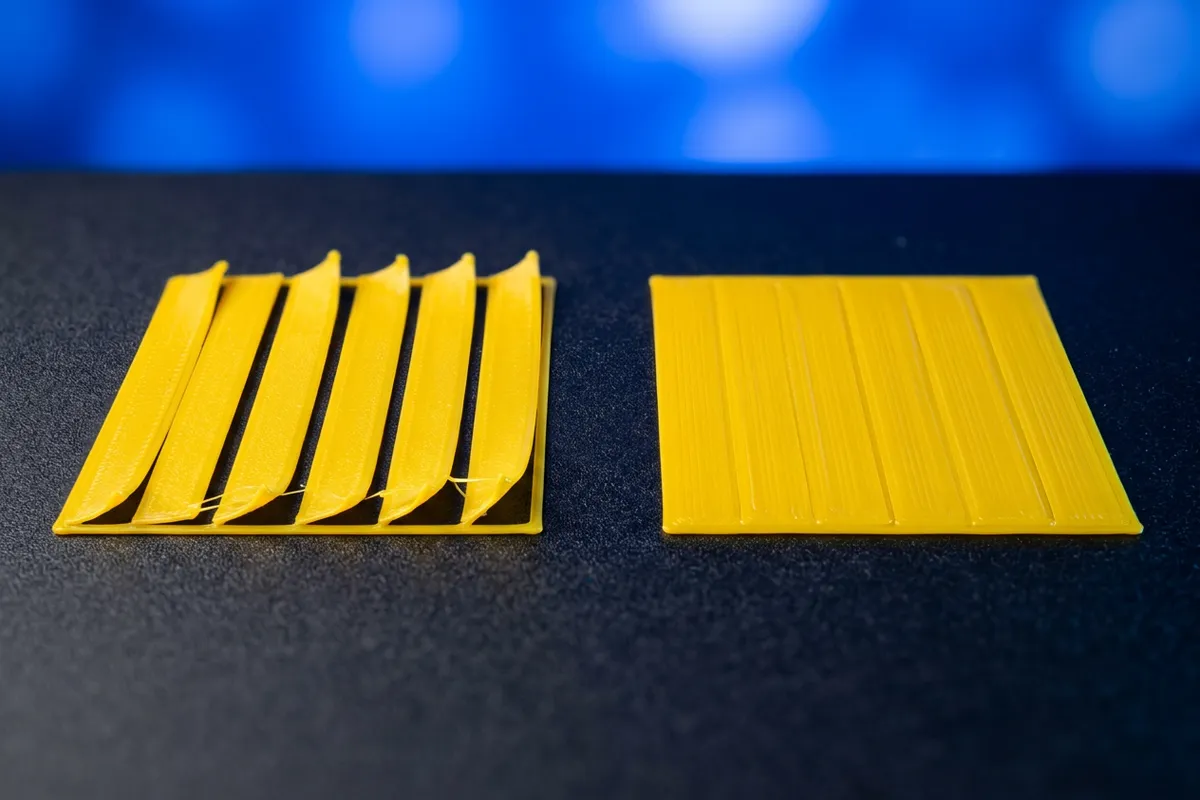
Як виглядає
Перші лінії пластику не прилипають до столу: вони тягнуться за соплом, збираються в клубок («спагеті»), лежать окремо з просвітами між лініями або легко відлущуються нігтем. Інколи друк починається нормально, а за десять–двадцять хвилин деталь зсувається чи відлітає зовсім. Власники пишуть: «перший шар не липне», «деталь відклеюється», «сопло тягне пластик за собою», «лінії не зливаються».
Це майже завжди проблема перших хвилин друку, тому її видно одразу. Саме тут варто зупинити друк і виправити причину, а не чекати, що верхні шари «притиснуть» нижні.
Чому так буває
Причини за частотою, від найпоширеніших:
- Жир на пластині. За даними Bambu Lab, шкірний жир від пальців — причина слабкої адгезії №1.
- Сопло надто далеко від столу. Лінії лише лягають на поверхню, а не вдавлюються в неї. Часто винні залишки пластику на соплі: принтер калібрує стіл по забрудненому соплу і вважає відстань більшою.
- Не той тип пластини в слайсері. Профіль для Cool Plate на текстурованій PEI дає занадто холодний стіл, а ще вимикає автоматичну поправку висоти сопла.
- Стіл занадто холодний для вибраного пластику й поверхні.
- Надто швидкий перший шар або обдув деталі з першої секунди.
- Нерівний стіл: на одному краю шар добре притиснутий, на іншому висить.
- Частково забите сопло або вологий пластик — рідше, але дає ті самі ознаки.
- Мала площа контакту: висока вузька деталь тримається слабше, ніж плоска (за досвідом спільноти).
Що зробити
Кроки йдуть від безкоштовних і швидких до складніших.
- Вимийте пластину теплою (не гарячою) водою з кількома краплями засобу для посуду, сполосніть і повністю висушіть. Після цього не торкайтесь робочої поверхні руками (Prusa, Bambu Lab).
- Протріть пластину ізопропіловим спиртом концентрації 90 % і вище (Prusa). Ацетон Prusa допускає приблизно раз на місяць і лише для гладкої PEI, ніколи для текстурованих і сатинових листів. Ацетон легкозаймистий, а його пари шкідливі: працюйте при відкритому вікні, далеко від вогню, і не друкуйте PETG одразу після ацетону (Prusa).
- Звірте тип пластини в слайсері з тією, що лежить на принтері. Приклад від Bambu Lab: Cool Plate під PLA — близько 35 °C, текстурована PEI — 55–65 °C. На текстурованій PEI принтер сам опускає сопло на 0,04 мм, а при хибному типі ця поправка не застосовується.
- Зніміть залишки пластику із сопла пінцетом, щоб принтер не міряв висоту по «сльозі». Не торкайтесь сопла голою рукою: воно нагрівається до 200 °C і вище. Якщо сопло холодне, робіть це після охолодження, але до калібрування столу.
- Запустіть автоматичне калібрування столу. Bambu Lab радить робити це після переміщення принтера, обслуговування чи оновлення прошивки.
- Підлаштуйте Z-зміщення (Z-offset) дрібними кроками. Для Bambu Lab крок — 0,01 мм, а загальна поправка не більше 0,05 мм: якщо шар надто високий, зменште зміщення (наприклад, з 0 до −0,01). Prusa попереджає: не лікуйте слабку адгезію надто низьким Live Adjust Z, бо так можна пошкодити лист.
- Підніміть температуру столу на 5–10 °C (так радять Prusa і Bambu Lab) і запустіть друк знову.
- Сповільніть перші три шари приблизно до 75 % від звичайної швидкості (Prusa) і вимкніть обдув деталі на ці шари. У Bambu Studio параметр «Без охолодження для перших X шарів» треба поставити на 3.
- Увімкніть кайму: для PLA на текстурованій PEI — 8–10 мм (Bambu Lab). Для вузьких деталей Bambu Studio пропонує локальні «вушка кайми» у кутах, які піднімаються.
- Для PETG, ABS, ASA, нейлону, PC і TPU нанесіть тонкий шар клею-олівця на холодний лист (Prusa). Для PETG на гладкій PEI клей особливо потрібний: без нього пластик може зчепитись надто міцно.
- Перевірте в слайсері, що деталь лягає на стіл усією площиною. Нахилена основа моделі — за відгуками на форумі Bambu Lab — типова причина частково надрукованого першого шару; допоможе інструмент «Покласти плоско».
Орієнтовні значення температури столу, які дають виробники (перевірте їх за профілем вашого принтера):
| Пластик | Температура столу | Джерело й умова |
|---|---|---|
| PLA | 55–65 °C | Bambu Lab, текстурована PEI |
| PLA | 25–60 °C | Polymaker PolyLite PLA, PC або текстурована PEI, за потреби клей |
| PETG | 60–70 °C | Polymaker PETG, стіл + текстурована PEI |
| PETG | 85 °C перший шар, 90 °C далі | Prusament PETG, порошкове покриття листа |
| ABS, ASA | 75–95 °C | Polymaker ASA; Bambu Lab радить додати 10–15 °C до поточного значення і закрити камеру |
ABS і ASA виділяють випари: друкуйте в провітрюваному приміщенні, камеру з фільтром не залишайте без нагляду (див. статтю про деформацію).
Розбіжність у PETG пояснюється різними листами й принтерами: звіряйтеся з профілем виробника саме вашої пластини.
Якщо не допомогло
- Нерівний стіл. Prusa як тимчасове рішення радить підкласти папір під просілу ділянку листа, а постійно — запустити корекцію нерівності столу в прошивці. У вікі Bambu Lab для нової серії P2S описано перевірку кріплення сопла (якщо сопло хитається вручну, воно закріплене не до кінця) і ручне вирівнювання столу гвинтами.
- Забите чи частково забите сопло. Якщо перші лінії тонкі, хвилясті або з перервами, прочистіть сопло за інструкцією виробника.
- Вологий пластик. Тріск, бульбашки і нитки разом із поганим першим шаром — привід просушити котушку, див. статтю про вологий пластик.
- Зношений лист. Блискучі плями від сопла на листі Prusa не впливають на адгезію; для вирівнювання вигляду можна пройтись дрібним наждачним папером 400–600 і протерти лист IPA (Prusa). Якщо лист втратив адгезію, вимийте його водою з милом, а гладку PEI раз на місяць протріть ацетоном (із застереженнями вище). Пошкоджену пластину інших виробників краще замінити.
- Холодне приміщення і протяги додають проблем з відривом кутів; дивіться статтю про деформацію.
Якщо після всіх кроків перший шар лишається нерівним, зверніться до підтримки виробника або в обговорення вашої моделі принтера на сайті, вказавши модель, тип пластини, пластик і температури.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
Скільки має бути температура столу для PLA?
Залежить від пластини. Bambu Lab радить 55–65 °C для PLA на текстурованій PEI-пластині; на Cool Plate вистачає близько 35 °C. Polymaker для свого PLA вказує стіл 25–60 °C. Почніть із значення з профілю слайсера для вашої пластини і піднімайте на 5–10 °C, якщо шар не тримається.
Чи можна мити пластину ізопропіловим спиртом щоразу?
Prusa радить протирати лист ізопропіловим спиртом (IPA) концентрації 90 % і вище, нижчі концентрації не рекомендує. Якщо адгезія падає, один раз вимийте пластину теплою водою із засобом для посуду. Частина власників текстурованих пластин за досвідом спільноти пише, що IPA заганяє жир у заглиблення, тож мийте їх водою з милом.
Навіщо клей-олівець, якщо пластина і так клеїть?
Для PETG, ABS, ASA, нейлону, PC і гнучких пластиків Prusa радить тонкий шар клею-олівця на лист. Для PETG на гладкій PEI він також захищає поверхню від надто сильного зчеплення, яке може пошкодити лист.
Чи допомагає кайма?
Так. Prusa радить увімкнути кайму (brim) в слайсері раніше за інші способи підвищити адгезію. Bambu Lab для PLA на текстурованій PEI радить кайму завширшки 8–10 мм.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- help.prusa3d.com/article/first-layer-issues_1804
- wiki.bambulab.com/en/filament-acc/filament/print-quality/warping-falling-off-collapsing
- wiki.bambulab.com/en/p2s/troubleshooting/first-layer-printing-optimization-guide
- help.prusa3d.com/en/article/petg_2059
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/functional-pla/polylite-tm-pla
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/petg/polymaker-tm-petg-new
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/abs-and-asa/polymaker-tm-asa