
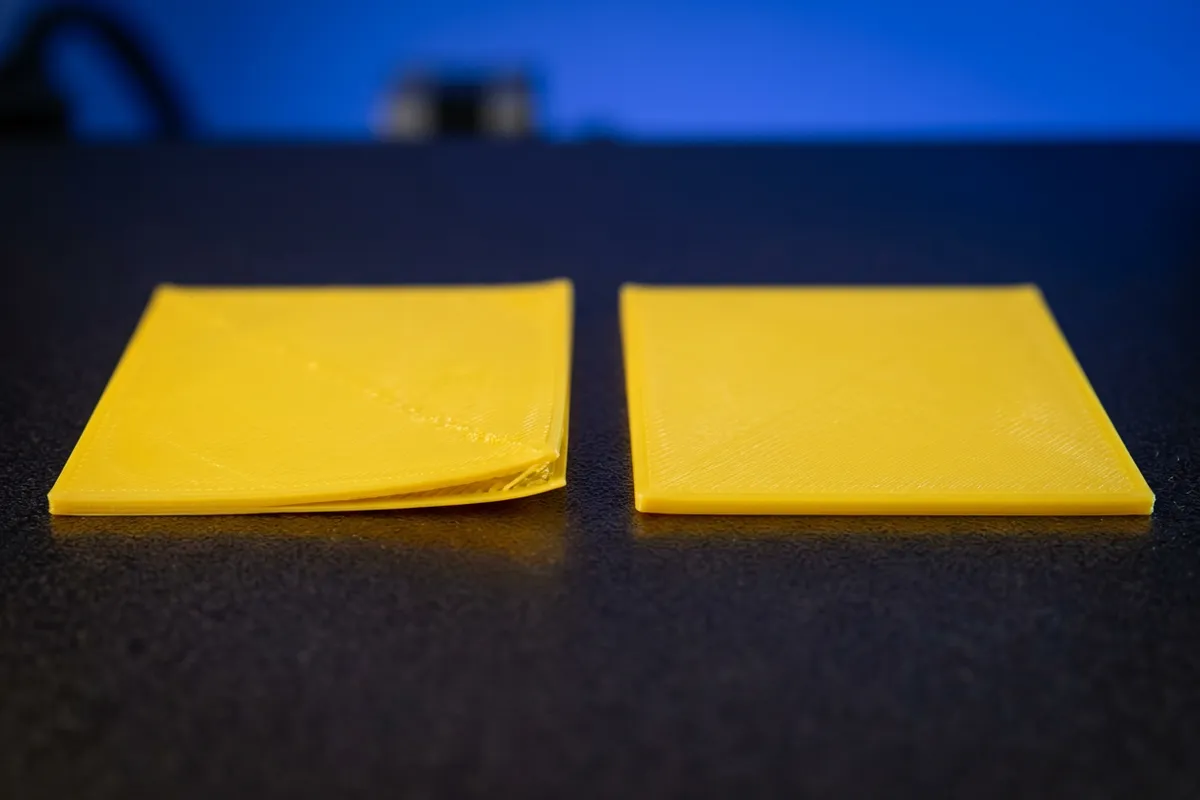
Як виглядає
Кути або краї деталі піднімаються над столом, дно вигинається, великі плоскі деталі «гойдаються» на столі. Іноді деталь відривається повністю посеред друку. Невеликий відрив легко пропустити: на бічних стінках з’являється горизонтальна хвиляста лінія там, де сопло зачепило піднятий шар, і це можна сплутати з проблемою потоку.
Власники описують це як «кути відриваються», «деталь вигинається», «ABS відліпається від столу».
Чому так буває
Основна причина — усадка: пластик остигає й стискається, краї остигають швидше за середину, і виникає напруження, що тягне кути вгору (Bambu Lab). Що більше деталь, щільніше заповнення і що більша усадка пластику, то виразніше це виявляється.
- Слабка адгезія першого шару: жир на пластині, не той тип пластини в слайсері, сопло надто далеко від столу (Bambu Lab, див. статтю про перший шар).
- Перепад температур. Різниця між гарячим соплом і холодним повітрям найсильніше впливає на PC, ASA та ABS (Prusa).
- Протяги й холодне приміщення. Вікно, кондиціонер чи вентилятор охолоджують одну сторону швидше. Bambu Lab зазначає, що за температури в кімнаті нижче 20 °C деформація можлива навіть з PLA і PETG.
- Надмірне охолодження. Для PLA і PETG замало обдуву піднімає кути, а надто сильний підіймає деталь цілком (Prusa).
- Надто висока швидкість: шари не встигають зчепитися (Prusa).
- Лінійні візерунки заповнення. За Bambu Lab, «сітка» і «трикутники» створюють внутрішню напругу, а гіроїд усаджується рівномірніше.
- Допоміжний вентилятор. Високі оберти допоміжного вентилятора охолоджують зовнішні стінки надто швидко, особливо на малих деталях і нависаннях (Bambu Lab).
Що зробити
- Вимийте пластину з милом і теплою водою, висушіть і не торкайтесь робочої поверхні. Prusa додатково радить протирати лист IPA 90 % і вище.
- Перевірте, що тип пластини в слайсері збігається з реальною, і запустіть автоматичне калібрування столу. Перший шар має бути трохи вдавлений у стіл, а не висіти над ним (Bambu Lab).
- Підніміть температуру столу на 5–10 °C. Для PLA на текстурованій PEI орієнтир 55–65 °C. Для ABS і ASA Bambu Lab радить додати 10–15 °C, закрити всі дверцята й кришку і дочекатися, щоб камера прогрілась до 40 °C і більше. Перевірте, що ваша пластина допускає таку температуру столу (див. інструкцію до пластини).
- Додайте кайму. Для PLA Bambu Lab радить 8–10 мм. Якщо піднімаються лише окремі кути, змініть тип кайми на «Painted» і додайте «вушка кайми» (Brim Ears) тільки в проблемних місцях.
- Перекрийте протяги: зачиніть вікно, приберіть вентилятор, закрийте дверцята й кришку камери. У холодному приміщенні нижче 20 °C на відкритому принтері (як-от Bambu Lab A1) додайте до температури столу ще 10 °C (Bambu Lab).
- Для ABS і ASA вимкніть обдув деталі. Prusa радить 10–20 % лише для стрімких нависань і малих деталей, що відриваються; Polymaker для ASA вказує вентилятор вимкнений.
- Прогрійте стіл 90–100 °C приблизно 10 хвилин перед друком ASA, щоб камера нагрілась (Polymaker). Дрібні деталі завбільшки з кулак можуть друкуватись на відкритому принтері зі столом 90 °C; для більших деталей потрібна камера (приблизно 40–50 °C), а для деталей понад 15–20 см — активно підігріта камера, близько 70 °C і більше. Принтери з переліку цієї статті не мають активного підігріву камери до такої температури; для великих деталей з ASA оберіть PETG або модель з підігрівом камери.
- Зменште допоміжний вентилятор на 20–30 %, особливо для малих деталей і нависань (Bambu Lab).
- Змініть заповнення на гіроїд із густиною до 25 % для великих плоских деталей (Bambu Lab).
- Нанесіть тонкий шар клею-олівця на лист (Prusa); для ASA Polymaker також називає Magigoo Original.
- Надрукуйте навколо деталі спідницю як захисну стінку від протягів і друкуйте кілька деталей разом (Prusa). Розверніть деталь так, щоб ділянки, схильні до відриву, були ближче до центру столу.
- Для PLA і PETG збільшуйте обдув, якщо кути піднімаються, але не вмикайте його одразу на повну потужність. Якщо після цього шари розходяться, піднімайте температуру сопла (Prusa).
| Пластик | Стіл | Камера | Обдув | Джерело |
|---|---|---|---|---|
| PLA | 55–65 °C на текстурованій PEI | не потрібна | сильний (Prusa), до повного (Polymaker) | Bambu Lab, Prusa, Polymaker |
| PETG | 60–70 °C (Polymaker) або 85–90 °C (Prusament, листи Prusa) | не потрібна | 20–60 % (Polymaker) | Polymaker, Prusa |
| ABS | на 10–15 °C вище за поточне значення | потрібна, 40 °C+ | вимкнений | Bambu Lab, Prusa |
| ASA | 75–95 °C, перед друком 90–100 °C | потрібна | вимкнений | Polymaker |
Діапазони для PETG розходяться, бо виробники міряють на різних листах; починайте з профілю своєї пластини.
Якщо не допомогло
- Дуже великі деталі з ABS і ASA. Prusa зазначає, що повні за розміром столу деталі з ABS можуть не вийти, і радить перейти на PETG, який менш схильний до деформації.
- Проблему спричиняє форма деталі. Виріжте канавки на дні, щоб розбити великі поверхні на секції, або розділіть деталь і склейте частини після друку. Це досвід спільноти.
- Нерівний стіл. Перший шар місцями високий; перевірте калібрування, див. статтю про перший шар.
- Вологий пластик. Тріск і шорстка поверхня додають проблем з адгезією; просушіть котушку, див. статтю про вологий пластик.
- Безпека під час друку ABS і ASA. Друкуйте в провітрюваному приміщенні й не лишайте принтер без нагляду: закриті камери нагріваються до 40 °C і вище, а ABS і ASA виділяють випари. Це загальна рекомендація, а не цитата з джерел.
Якщо кути відриваються навіть після всіх кроків, зверніться з описом принтера, пластика, температур і фото в обговорення вашого принтера.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
Який пластик деформується найменше?
За порядком ризику усадки, який наводить Bambu Lab, від найбільшого до найменшого: PC, PA-CF, PA, ABS, ASA, PETG, PLA. Для великих плоских деталей Bambu Lab радить PLA, PLA-CF, PETG або PETG-CF.
Чи потрібна камера для друку PLA і PETG?
Зазвичай ні. Prusa зазначає, що PLA і PETG потребують сильного обдуву, а тепла камера його погіршує. Для ABS, ASA та PC камера бажана, для великих деталей з ASA Polymaker радить закритий принтер, а для деталей понад 15–20 см активно підігріту камеру.
Чи допомагає кайма проти відриву кутів?
Так, кайма збільшує площу контакту. Для PLA на текстурованій PEI Bambu Lab радить кайму 8–10 мм. Якщо піднімаються лише окремі кути, у Bambu Studio можна додати «вушка кайми» точково.
Чи можна збільшувати температуру столу без обмежень?
Ні. Піднімайте на 5–10 °C за крок і дотримуйтесь меж пластика та поверхні. Надто гарячий стіл розм’якшує нижні шари, а для PETG на гладкій PEI занадто сильна адгезія може пошкодити покриття (Prusa).
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- help.prusa3d.com/en/article/warping_2011
- wiki.bambulab.com/en/filament-acc/filament/print-quality/warping-falling-off-collapsing
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/abs-and-asa/polymaker-tm-asa
- help.prusa3d.com/article/layer-separation-and-splitting-fdm_1806
- help.prusa3d.com/en/article/petg_2059