
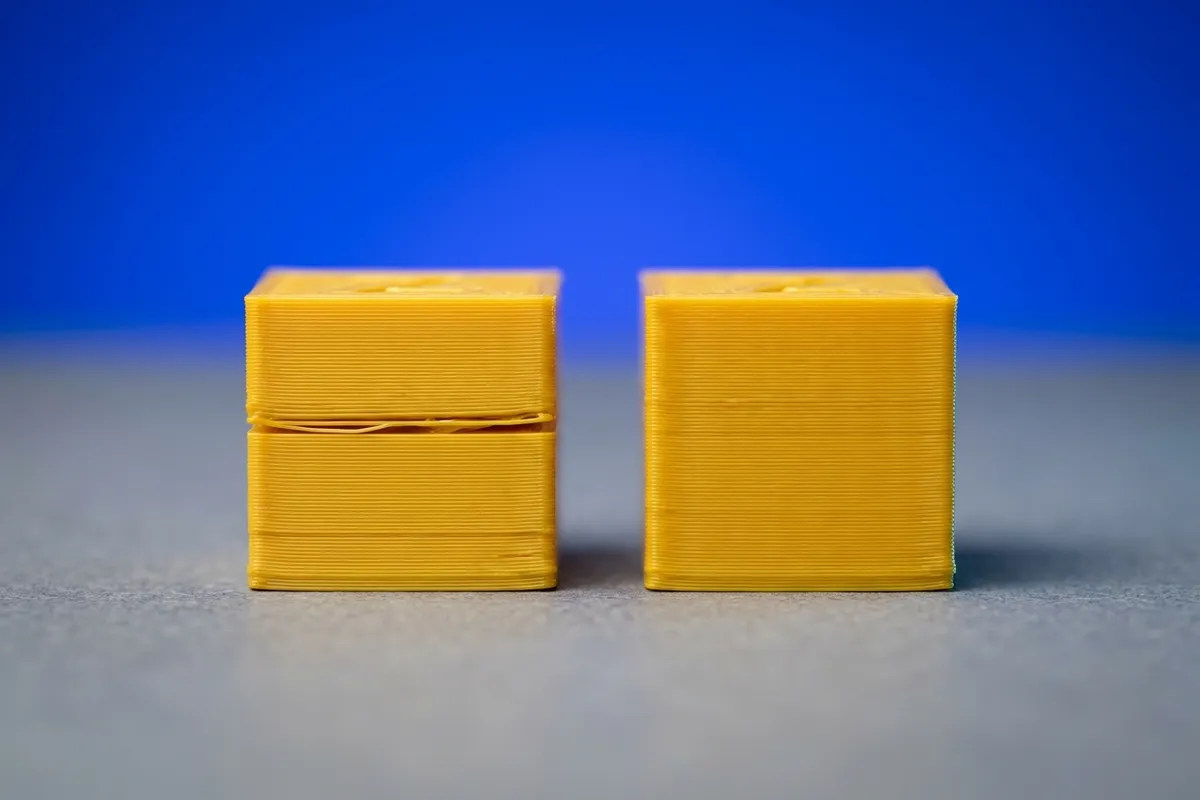
Як виглядає
Деталь розходиться вздовж лінії шару: з’являються горизонтальні тріщини, шари відшаровуються, коли ви згинаєте або тиснете на деталь, а на боковій стінці видно щілини між лініями. Інколи тріщина проходить через увесь переріз і деталь розділяється на «млинці». Власники пишуть: «деталь тріскається вздовж шарів», «шари розшаровуються», «ламається по лініях друку».
Prusa розрізняє два типи: розшарування, коли шари слабко з’єднані, і тріщини, які виникають через сили при нерівномірному остиганні шарів. У другому випадку лінія розриву часто чиста, з легким підгином угору.
Чому так буває
- Температура сопла занадто низька. Верхній шар не встигає розплавити нижній, і шви лишаються слабкими. Для PLA Prusa прямо називає недостатню температуру причиною розшарування.
- Занадто сильне охолодження. Обдув деталі або протяг холодить пластик, поки шар ще не зчепився. Для ABS Prusa особливо наголошує на цьому: холодне повітря на деталь, що ще не остигла, дає тріщини.
- Холодне приміщення і відкритий принтер. Різниця температур між шарами створює напруження, що розриває шви. Це пов’язано з відривом кутів (див. статтю про деформацію).
- Надто висока швидкість друку. Пластик має менше часу на зчеплення (Bambu Lab).
- Недоекструзія або частково забите сопло. Лінії тонкі, між ними лишаються порожнини, і зчеплення слабке (за досвідом спільноти; Bambu Lab окремо згадує забиття сопла).
- Вологий пластик. Prusa і Bambu Lab зазначають: волога знижує зчеплення шарів і створює бульбашки в розплаві.
- Невдала орієнтація деталі: навантаження працює на розрив шарів. Це загальне правило, яке підтверджує досвід спільноти, а не документація виробників.
Що зробити
- Перевірте профіль слайсера: пластик, тип сопла й принтер мають збігатися з реальними. Prusa вважає неправильний профіль із хибними температурами й охолодженням основною причиною.
- Перевірте вологість: прислухайтесь до тріску й бульбашок, огляньте поверхню. За потреби просушіть котушку (див. статтю про вологий пластик) і повторіть друк.
- Підніміть температуру сопла на 5 °C і надрукуйте тестову деталь. Для PLA Prusa радить кроки по 5 °C у діапазоні 195–220 °C; Bambu Lab для всіх матеріалів пропонує спочатку піднімати температуру або знижувати швидкість. Не перевищуйте максимальну температуру сопла вашого принтера й діапазон на котушці (застереження редакції).
- Зменште швидкість друку. Приклад від Bambu Lab для ABS: швидкість внутрішніх стінок 150 мм/с, зовнішніх 100 мм/с. Для інших матеріалів зменшуйте поступово й стежте за результатом.
- Знизьте швидкість вентилятора обдуву деталі: подивіться попередній перегляд у слайсері й зменште «максимальну швидкість вентилятора». Для ABS Prusa радить вимкнути вентилятори повністю, Polymaker так само вказує для ASA.
- Підніміть температуру столу на 5–10 °C. Якщо принтер має активний підігрів камери, піднімайте камеру на 5 °C (Bambu Lab).
- Закрийте камеру і приберіть протяги: вікно, кондиціонер, вентилятор поруч. Для ABS і ASA бажаний закритий корпус, за можливості з підігрівом (Prusa); Polymaker для ASA вимагає закритого принтера. ABS і ASA виділяють випари: друкуйте в провітрюваному приміщенні, камеру з фільтром не залишайте без нагляду (див. статтю про деформацію).
- Підвищте потік (flow ratio, extrusion multiplier) кроками по 5 % (Prusa). Параметр у PrusaSlicer видно лише в розширеному й експертному режимах. Не підвищуйте потік, поки не виключили недоекструзію.
- Розверніть модель так, щоб робоче навантаження не розтягувало шари, а діяло вздовж них. Це загальна практика, що виходить з будови FDM-деталей, а не з документації виробників.
- Для великих деталей з ABS подумайте про заміну на PETG: Prusa відзначає, що PETG краще підходить для великих об’єктів і рідше тріскається. ASA потребує стабільного середовища.
Орієнтовні значення для відправної точки:
| Пластик | Температура сопла | Обдув | Умови |
|---|---|---|---|
| PLA | 195–220 °C (Prusa, залежно від виробника) | за профілем | піднімайте по 5 °C |
| PETG | 230–240 °C (Prusament PETG, Prusa) | для найміцніших деталей вимкнений; інакше перші шари без обдуву, далі близько половини потужності (Prusa) | вищий нагрів покращує злиття шарів (Prusa) |
| ABS | за профілем котушки | вимкнено (Prusa) | закрита камера |
| ASA | 230–260 °C (Polymaker) | вимкнено (Polymaker) | закрита камера, стіл 75–95 °C |
Якщо не допомогло
- Частково забите сопло або хотенд. Bambu Lab серед причин розшарування називає забиття сопла; почистіть його за інструкцією виробника.
- Недоекструзія без видимої причини. Перевірте подачу пластику: натяг шестерні екструдера, чи не провертається пластик. Це практика спільноти, у джерелах виробників цього кроку немає.
- Принтер не тримає температуру. Якщо фактична температура сопла відрізняється від заданої, зверніться до сервісу.
- Нерівне охолодження кутів: див. статтю про деформацію. Якщо тріщини ведуть від кутів униз, це може бути не розшарування, а відрив кутів.
- Хибний пластик для задачі. Для навантаженої деталі розгляньте PETG замість PLA чи ABS.
Якщо жодна зміна не покращує зчеплення, розкажіть в обговоренні вашого принтера модель, пластик, температури, швидкість і фото розриву.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
На скільки градусів піднімати температуру сопла?
Для PLA Prusa радить піднімати кроками по 5 °C, доки зчеплення шарів не покращиться; типовий діапазон PLA становить 195–220 °C залежно від виробника. Для PETG, ABS і ASA орієнтуйтесь на діапазон на етикетці котушки й за досвідом спільноти пробуйте його верхню частину, але не перевищуйте максимальну температуру сопла вашого принтера.
Чи завжди для ABS треба вимикати вентилятор обдуву деталі?
Prusa радить вимикати обдув для ABS повністю, а Polymaker для свого ASA також вказує «вентилятор вимкнений». Для деталей з нависаннями інколи ставлять 10–20 % (Prusa, у статті про відрив кутів), але це компроміс із міцністю шарів.
Чи можна виправити готову деталь, що тріснула вздовж шарів?
Ні, самі шари не повернуть міцність. Склейте тріщину клеєм, придатним для вашого пластику, або передрукуйте деталь із виправленими налаштуваннями. Деталі, від яких залежить безпека людей, не склеюйте.
Чим розшарування відрізняється від відриву кутів?
Відрив кутів — це коли деталь піднімається від столу. Розшарування — коли шари розходяться між собою. Обидві проблеми мають спільну причину в нерівномірному остиганні, тому частіше трапляються на ABS і ASA та в холодному приміщенні, і вирішувати їх можна разом.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- help.prusa3d.com/article/layer-separation-and-splitting-fdm_1806
- wiki.bambulab.com/en/filament-acc/filament/print-quality/interlayer-cracking
- wiki.bambulab.com/en/filament-acc/filament/print-quality/warping-falling-off-collapsing
- help.prusa3d.com/en/article/warping_2011
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/abs-and-asa/polymaker-tm-asa
- help.prusa3d.com/article/drying-filament_332086