
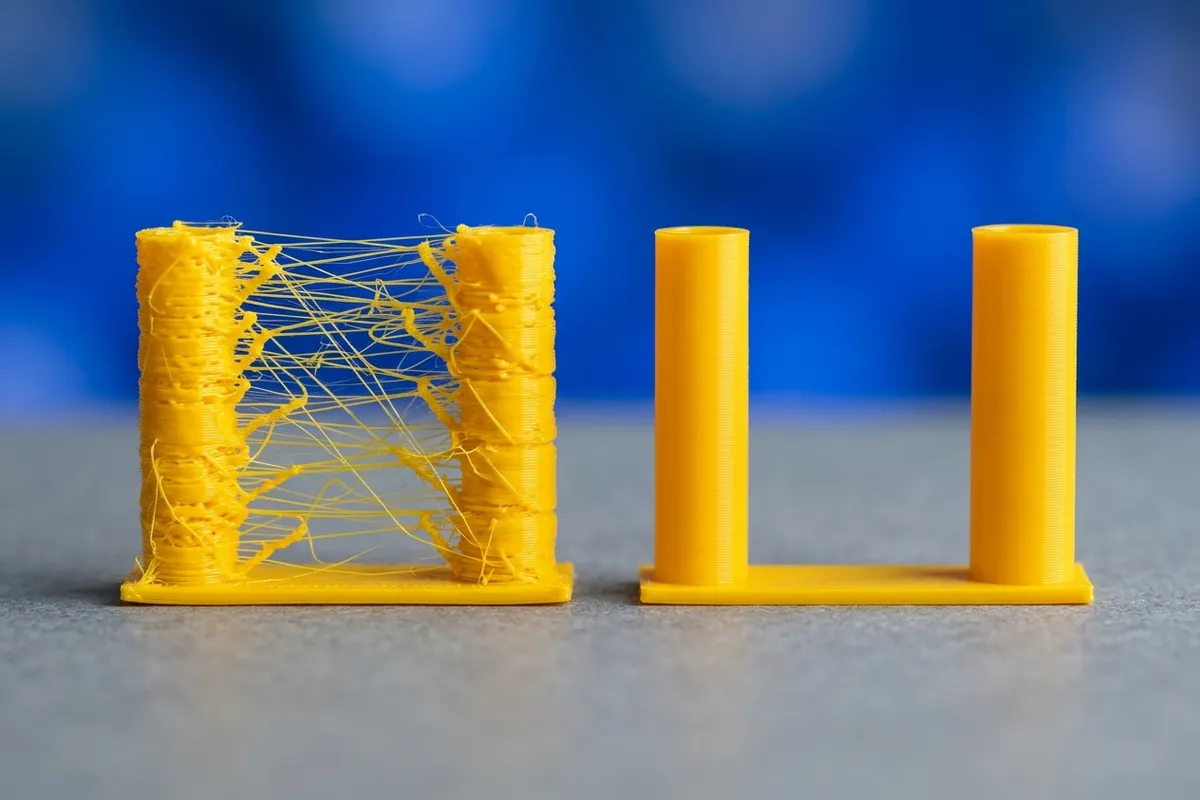
Як виглядає
Між окремими частинами моделі, між двома стовпчиками чи ручкою й корпусом тягнуться тонкі нитки пластику, схожі на павутину. На поверхні лишаються «вуса» й дрібні краплі, а на кутах і біля швів — наліт. Власники описують це як «павутина», «волосся на деталі», «сопло плюється» або «тягне нитки при переходах».
Нитки з’являються, коли сопло пересувається між ділянками без видавлювання пластику, а з нього при цьому все одно витікає розплав. Тому проблема виразніше виявляється на моделях з багатьма окремими частинами.
Чому так буває
Причини за частотою:
- Вологий пластик. Вода випаровується в гарячому соплі, розплав спінюється і витікає нерівномірно. Bambu Lab ставить вологу першою в переліку причин, Prusa також радить перевірити іншу котушку.
- Надто висока температура сопла. Розплав стає рідшим і витікає з сопла навіть під час переходів.
- Недостатній або надмірний ретракт. Коротким ретрактом принтер не зупиняє витікання, занадто довгим — створює затори.
- Довгі переходи між ділянками. Чим довше сопло рухається без друку, тим більше розплаву встигає витекти.
- Завеликий підйом сопла за віссю Z під час ретракту: Prusa окремо вказує, що менше значення зменшує нитки.
- Бруд або знос сопла. На забрудненому соплі залишаються краплі, на зношеному діаметр отвору більший за заявлений.
- Пластик низької густини або піноподібний (наприклад, PLA Aero), для якого потрібні знижені температура й потік.
Що зробити
- Прослухайте друк: тріск, бульбашки, пара біля сопла і шорстка поверхня свідчать про вологу. Просушіть котушку за режимом із таблиці нижче і повторіть той самий друк. Докладно — у статті про вологий пластик. Якщо маєте іншу котушку того ж типу, надрукуйте на ній ту саму модель для порівняння (Prusa).
- Знизьте температуру сопла на 5 °C і надрукуйте тест із двома стовпчиками. Якщо нитки лишилися, знизьте ще на 5 °C. Prusa радить кроки 5–10 °C. Не опускайтеся нижче діапазону виробника пластику, щоб не отримати недоекструзію (under-extrusion).
- Перевірте довжину ретракту. Bambu Lab радить не більше 2 мм, Prusa називає 2 мм максимумом для екструдерів із прямою подачею (серії MK3), а для Bowden-екструдерів (MINI) профіль задає 3,2 мм. Polymaker для своїх пластиків указує 1–3 мм (для PETG зі швидкістю 20–40 мм/с): більші значення виправдані лише з Bowden-подачею. Якщо сумніваєтесь, починайте з 1–2 мм.
- Змінюйте ретракт по 0,2–0,4 мм і дивіться на результат; якщо після збільшення ниток більше, поверніться назад. Це досвід спільноти, а не вимога виробника.
- Зменште відстань між моделями на столі, якщо друкуєте кілька (Bambu Lab). Чим коротший перехід, тим менше пластику встигає витекти.
- Увімкніть «Уникати перетину стінок» (Avoid crossing wall) у слайсері: сопло намагається не перетинати стінки під час переходів, і нитки трапляються рідше (Bambu Lab).
- Зменште підйом сопла за віссю Z під час ретракту, якщо він великий: за даними Prusa, менше значення зменшує нитки. Не вимикайте підйом зовсім без потреби, бо сопло може зачепити деталь (число Prusa не називає).
- Для PETG спробуйте увімкнути «Витирання при ретракті» (wipe while retract). У PrusaSlicer Prusa радить лишати «Wipe while retracting» увімкненим; у Bambu Studio цю опцію на PETG радять користувачі форуму Bambu Lab (у вікі Bambu її немає).
- Очистіть сопло від налипів і замініть його, якщо воно зношене або діаметр сопла в слайсері не збігається з реальним (Bambu Lab).
- Для PLA Aero й подібних пластиків низької густини знизьте температуру і потік: Bambu Lab вказує коефіцієнт потоку 0,5–0,7 для PLA Aero.
Орієнтири за виробниками:
| Пластик | Температура сопла | Ретракт | Сушіння |
|---|---|---|---|
| PLA | 190–230 °C (Polymaker PolyLite PLA) | 1–3 мм (Polymaker) | 55 °C, 6 год (Polymaker) |
| PETG | 240–260 °C (Polymaker) | 1–3 мм, 20–40 мм/с (Polymaker) | 60 °C, 6 год (Polymaker) |
| ASA | 230–260 °C (Polymaker ASA) | за профілем слайсера | 70 °C, 7 год (Polymaker) |
Для PETG Prusa вказує 230 °C на першому шарі й 240 °C далі (Prusament PETG), а Polymaker — 240–260 °C: різні пластики мають різні діапазони, тож стартуйте з профілю вашої котушки.
Якщо не допомогло
- Забиті або частково забиті сопло й хотенд. Нерівне видавлювання з нитками й недоекструзією вказує на забруднення; почистіть сопло за інструкцією виробника.
- Охолодження хотенда. Prusa радить перевірити, чи правильно нанесена термопаста на різьбу між радіатором і термобар’єром у принтерах MK3-серії; якщо ви не обслуговували хотенд, звертайтеся до сервісу.
- Пластик не досох. Збільште час сушіння або перевірте температуру сушарки зовнішнім термометром (Prusa радить термометр для духовки); у вологому приміщенні котушка знову набирає вологу за години.
- Не збігається профіль. Скористайтеся профілем слайсера для вашого принтера й пластику замість універсального.
Якщо нитки лишаються, залиште їх: їх можна обрізати лезом після друку. Для видимих деталей зверніться з фото й налаштуваннями в обговорення вашого принтера.
Для яких принтерів і матеріалів
Стаття складена за документацією виробників цих моделей і матеріалів.
Часті питання
Чи можна повністю позбутися ниток на PETG?
Не завжди. Polymaker пише, що PETG схильний до ниток і прибрати їх на 100 % важко, але на сухому пластику їх буде небагато. Реально звести їх до рідкісних тонких волосин: просушити котушку, трохи знизити температуру сопла і підібрати ретракт.
Що змінювати першим — температуру чи ретракт?
Спочатку перевірте вологість пластику, потім знижуйте температуру сопла кроками по 5 °C (Prusa радить 5–10 °C) і лише потім чіпайте ретракт. Так ви змінюєте по одному параметру і бачите, що саме спрацювало.
Чому після збільшення ретракту ниток стало більше?
Надто довгий ретракт легко призводить до забиття сопла, тому Bambu Lab радить не перевищувати 2 мм. Власники P1S на форумі Bambu Lab також повідомляли, що збільшення ретракту на 0,5–1 мм погіршило нитки; це досвід спільноти, а не правило.
Як прибрати нитки з уже надрукованої деталі?
Зріжте їх гострим лезом або обріжте бокорізами. Prusa згадує як крайній варіант короткий прогрів термофеном приблизно до 200 °C на 1–2 секунди на кожне місце, але довша дія деформує деталь, особливо з PLA, тому зрізати безпечніше. Це гаряче повітря: ризик опіку, тримайте термофен рухомим і подалі від пальців.
Опишіть модель принтера, пластик, температури й фото деталі в обговоренні — інші власники підкажуть.
Джерела
Документація виробників, на яку спирається стаття.
- help.prusa3d.com/article/stringing-and-oozing_1805
- wiki.bambulab.com/en/filament-acc/filament/print-quality/stringing-oozing
- wiki.bambulab.com/en/filament-acc/filament/dry-filament
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/petg/polymaker-tm-petg-new
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/functional-pla/polylite-tm-pla
- help.prusa3d.com/en/article/petg_2059
- wiki.polymaker.com/polymaker-products/polymaker-filaments/prime-materials/abs-and-asa/polymaker-tm-asa